
 供应信息


滚剪圆刀确实存在专为其设计的安全防护罩,这些安全防护罩的主要目的是保护操作人员的安全。在高速旋转的刀片工作过程中,如果没有适当的防护措施,很容易引发手部受伤甚至更严重的后果。因此,针对这一风险点设计的安全防护罩具有至关重要的作用。
具体来说,专为滚剪圆刀设计的安全防护罩通常具备以下特点:
1.隔离功能:将锋利的刀刃完全封闭或遮挡起来,防止操作人员的手部或其他身体部位接触到危险区域。这是基本也是的功能之一。
2.(可选)可调节性/适应性:部分别的安全防护罩可能设计成可移动式、自动升降式等类型(如参考文章所述),以适应不同工件尺寸和切割需求的变化情况。这样既能保证操作的安全性又能提高生产效率和工作灵活性。但请注意并非所有类型的滚轮剪刀都会配备这种配置;这主要取决于具体的设备型号和应用场景需求等因素而定)。
3.耐用性和稳定性:安全防护罩通常由坚固耐用的材料制成以确保其在使用过程中不会因受到外力冲击而损坏变形进而失去保护作用;同时还需要具备良好的稳定性能以防止其在机器运转过程中发生晃动等情况影响使用效果及安全性。
4.此外在安装和使用方面也有严格的要求和标准需要遵循以确保整个系统的稳定性和可靠性达到佳状态从而限度地保障工作人员的人身安全和设备的正常运行不受干扰影响;例如安装前需要进行详细的检查和调试确保各个部件完好无损且配合紧密无间隙产生等问题出现后方可投入使用等等措施都是的环节之一哦!


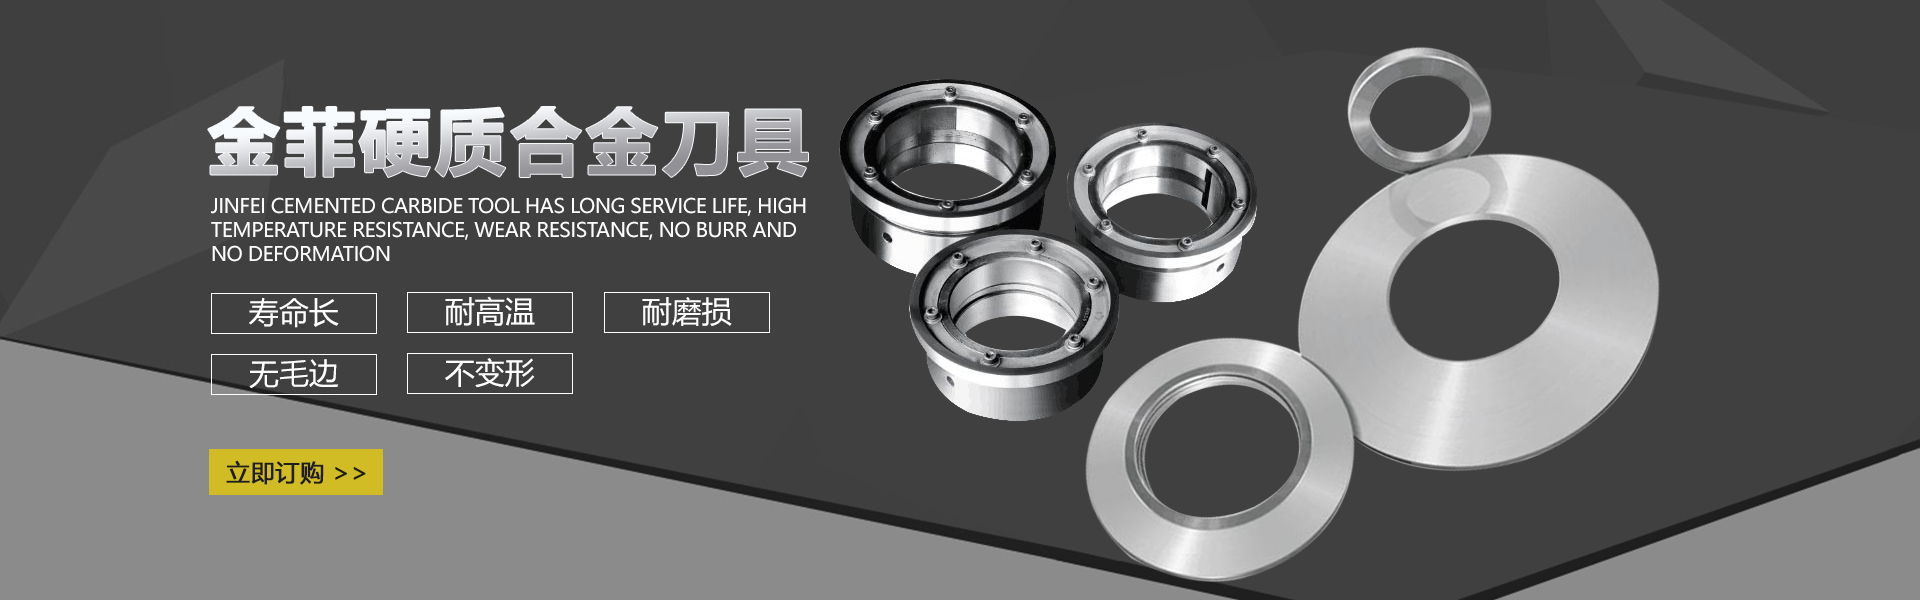
滚剪圆刀是金属加工领域中一种、精密的切割工具,主要用于金属板材的连续剪切加工。其功能是通过两个或多个高精度圆盘形刀片的对向旋转,实现对金属卷材或板材的纵向分条或横向切断,适用于大规模、高精度的工业化生产需求。
在功能上,滚剪圆刀具备三大作用:首先,它能将宽幅金属卷材分切为多条窄幅带钢,满足不同产品的尺寸要求,如汽车零部件、家电外壳等;其次,可对板材进行高精度定长切断,确保产品长度一致性;后,通过特殊刃口设计,能实现复杂截面形状的切割,如曲线边缘或异形切口。这种加工方式相比传统冲压更具柔性,特别适合小批量定制化生产。
其工作原理基于剪切力学原理,通过上下刀盘的重叠咬合形成剪切点。当金属板材通过旋转的刀盘间隙时,刀片施加的剪切力使材料发生塑性变形直至分离。刀片间隙、咬合量的调节(通常控制在材料厚度的5-10%)直接影响切口质量和刀具寿命。现代数控滚剪机可实现±0.05mm的切割精度,断面垂直度可达89°以上。
在应用领域方面,滚剪圆刀广泛应用于汽车制造(车身板件)、家电行业(冰箱面板)、建筑装饰(铝塑板)、电子元件(散热片)等领域。可加工材料涵盖冷/热轧钢、不锈钢、铝合金、铜材及镀锌板等,处理厚度范围从0.1mm至6mm,加工宽度可达2000mm。特殊涂层刀片还可切割预涂膜金属板而不损伤表面。
技术优势体现在三个方面:率方面,连续旋转剪切速度可达120m/min,是传统摆式剪的3-5倍;高精度方面,动态切割公差可控制在±0.1mm以内;经济性方面,圆刀寿命可达800-1200公里切割长度,通过修磨可重复使用5-8次。随着智能化发展,现代滚剪设备已集成自动对刀系统、在线监测模块,能实时调整切割参数,确保加工质量稳定性。
刀体采用Cr12MoV或SKD11合金钢制造,经真空热处理后硬度达HRC58-62,刃口进行镜面抛光处理(Ra≤0.2μm)。维护时需定期清理刀槽积屑,使用润滑剂降低磨损。正确使用时,滚剪圆刀不仅能提升生产效率,还可减少材料损耗约15%,在精密制造中发挥着的作用。

合金刀片在切割不同材质时的表现存在显著差异,这主要源于各种材料不同的物理和机械性能。
首先是钢材的切割:对于碳钢而言,切削速度通常在60~125m/min之间(具体取决于钢的含碳量和硬度),进给量则在每转约0.15\~3mm范围内调整;而合金钢由于添加了如Ni、Cr等元素使其强度增加,因此其切削速度和进给量的范围相对更窄一些,分别约为50\~80m/min和每转的0.1\~0.25mm。同时两者的切削深度都需根据刀具刚度和实际加工情况来确定,一般在几毫米内波动。这些差异要求操作者在使用时需根据具体的材料和工艺需求来设定合适的参数以确保佳效果并延长工具寿命。另外不锈钢由于其耐腐蚀性和较高的硬度特性也需要在较低的转速下进行缓慢且稳定的操作以防止过快磨损或损坏工具及工件表面质量下降等问题发生。(注意这里给出的数字是一个大致的范围值以供参考)
其次是铝合金等非铁质金属材料的处理上则呈现出另一种特点——更高的可塑性与导热性使得它们能在较高的速度下进行有效地切断作业而不会导致过度发热或者变形问题出现但同时也需要注意选择适当的冷却方式来确保长期稳定性和精度控制水平达标以及避免不必要的能量损失和资源浪费现象产生从而达成环保生产目标实现可持续发展战略理念落地实施推广普及应用覆盖深入广泛影响深远意义重大价值凸显地位提升作用明显成效显著贡献突出值得肯定与赞扬!

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |